

Att noggrant bestämmamaskstorlekav ett filter är ett grundläggande krav för att upprätthålla industriella filtreringsstandarder och säkerställa partikelseparationseffektivitet. I tekniska termer avser "nät" antalet öppningar per linjär tum av skärmmaterialet. Även om det låter enkelt, kan precisionen i denna mätning vara skillnaden mellan ett perfekt fungerande system och ett som plågas av nedströms förorening eller för stora tryckfall. Oavsett om du identifierar en ersättningsdel för en äldre maskin eller verifierar kvaliteten på en ny försändelse, är att veta hur man mäter maskstorlek med precision en kärnkompetens för alla ingenjörer eller tekniker.
I hög-tillverkningssektorer-som halvledartillverkning, flygbränslesystem och farmaceutisk rening- är "nära nog" aldrig tillräckligt. En avvikelse på till och med några mikrometer i öppningsstorleken kan äventyra integriteten hos en batch eller leda till katastrofala fel i känsliga hydrauliska komponenter. Att mäta maskstorlek handlar inte bara om att räkna trådar; det är en analytisk process som involverar förståelse av metallurgi, vävgeometri och de fysiska lagar som styr vätskepassage genom ett poröst medium. Den här guiden ger en djupdykning på 3000-ord i de metoder som används för att kvantifiera maskstorlek, allt från manuella fälttekniker till den banbrytande automatiserade optiska analysen som används i smarta fabriker.
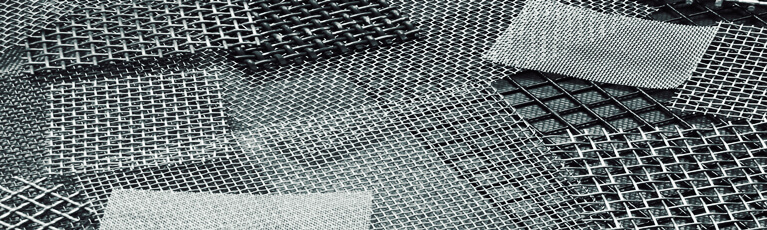
Grunderna för mesh anatomi och geometri
Den "linjära tum" och historiska sammanhang
Konceptet "Mesh" är rotat i trådvävningsindustrins historia. Per definition är maskantal antalet trådar (och följaktligen antalet öppningar) i en linjär tum ($25,4$ mm). Detta mått tas från mitten av en tråd till mitten av en annan tråd en tum bort. Historiskt sett möjliggjorde detta ett standardiserat sätt att handla och specificera siktar. Men när filtreringskraven flyttade in i området under-100 mikron blev begränsningarna för detta "räknebaserade" system uppenbara. Det tar inte hänsyn till tjockleken på trådarna, vilket ledde till utvecklingen av "Micron Rating"-systemet för att ge en mer absolut mätning av filtreringsgapet.
Aperture: The Critical Gap
DeÖppning($w$) är den mest kritiska dimensionen för filtrering. Det är det fria avståndet mellan kanterna på två intilliggande parallella ledningar. Medan maskantalet talar om för dig hur många "enheter" som finns i en tum, berättar bländaren dig den maximala storleken på en partikel som fysiskt kan passera genom skärmen. Att mäta öppningen kräver högre precision än att räkna maskorna, eftersom lokala variationer i vävprocessen (såsom tråd-"förskjutning") kan orsaka betydande fluktuationer i öppningsstorlek över en enda nätrulle, även om det totala maskantalet förblir korrekt.
Tråddiameter och dess volymetriska inverkan
Tråddiameter($d$) är tjockleken på metallsträngen före vävning. I mätprocessen är tråddiametern den "tysta partnern" i maskantalet. Två skärmar med ett 100-mesh-antal kan ha väldigt olika egenskaper om den ena använder en tråd på $0,030 $ mm och den andra använder en $0,050 $ mm tråd. Den tjockare tråden skapar en mindre öppning och en mer robust skärm, men den minskar också den totala "öppna arean", vilket kan leda till högre motstånd mot flöde. Att mäta tråddiametern noggrant kräver en mikrometer med en friktionshylsa för att undvika att metallen komprimeras under mätningen.
Begreppet tonhöjd och dess beräkning
DeTonhöjd($p$) är mitt-till-avståndet mellan två intilliggande ledningar. Det uttrycks matematiskt som $p=w + d$. För tekniker är det ofta lättare att mäta tonhöjden än att mäta bländaren direkt, särskilt i finmaskiga. Genom att mäta det totala avståndet över 10 eller 20 tonhöjder och dividera med det antalet kan du härleda en genomsnittlig tonhöjd som jämnar ut mindre tillverkningsavvikelser. Denna genomsnittliga tonhöjd används sedan för att verifiera maskantalet: $Mesh Count=1 / p$ (när $p$ är i tum).
Avancerade vävgeometrier och mätnyanser
Kvadratvävsmätdynamik
I en standard Square Weave (Plain eller Twill) är trådarna sammanflätade i förhållandet 1:1 eller 2:2. Mätningen är relativt enkel eftersom öppningarna är (teoretiskt) perfekt fyrkantiga. Men under vävningsprocessen kan spänningen i riktningarna "Warp" (på längden) och "Shute" (korsvis) skilja sig åt. Detta resulterar i "Off-count" mesh, där en skärm specificerad som 100-mesh faktiskt kan vara $100 \\times 98$. Noggrann mätning kräver att man tar prover i båda riktningarna för att säkerställa att filtret fungerar jämnt över sin yta.
Dutch Weaves: The Complexity of Overlap
Dutch Weaves (Plain Dutch, Twill Dutch och Reverse Dutch) har inga fyrkantiga öppningar. Istället drivs avstängningstrådarna tätt ihop, vilket skapar en "kilformad" öppning. Du kan inte mäta dessa med en linjal. De anges med två siffror, till exempel $24 \\times 110$ mesh. "24" hänvisar till varpräkningen och "110" hänvisar till shute count. Att mäta "storleken" på en holländsk väv innebär att bestämmaAbsolut Micron Rating, vilket är diametern på den största hårda sfäriska partikeln som kan passera genom den komplexa, slingrande banan för de överlappande trådarna.
Fem-Heddle-väv och mönsterupprepning
Fem-Heddle-väven är ett specialiserat industriellt mönster där varje stängtråd går över fyra varptrådar och under en. Detta skapar en slät yta på ena sidan, vilket är utmärkt för borttagning av filterkaka. Att mäta denna väv kräver att teknikern identifierar "mönsterupprepningen". Att bara räkna några få ledningar kan leda till ett betydande fel eftersom mönstret inte är symmetriskt över korta avstånd. Man måste mäta över minst fem stigningar för att fånga en hel cykel av väven och bestämma det verkliga antalet maskor.
Stickat nät: Densitet vs. bländare
Stickat trådnät tillverkas genom att sammanlänka öglor av tråd, liknande en tröja. Den har inget "maskantal" i traditionell mening. Mått på stickat nät baseras påslingor per linjär tumoch dendensitetav nätet (procentandelen av volymen som upptas av metall). Att mäta stickat nät kräver ett "yield test", där en specifik volym av nätet vägs. För avfuktare och akustisk dämpning är ytarean per volymenhet nyckelmåttet, vilket beräknas utifrån tråddiametern och slinggeometrin.


Manuell mätning: Fältverktyg och tekniker
Linnetestaren och dess professionella användning
En linnetestare är ett specialiserat, vikbart förstoringsglas med en kalibrerad skala vid basen. Det är det vanligaste verktyget för fältverifiering av maskstorlekar mellan 20 och 150. För att använda det korrekt måste basen placeras plant mot nätet för att säkerställa att brännvidden är konsekvent. Teknikern räknar ledningarna inom 1-tums- eller 1/2-tumsskalan. För att undvika "Parallax Error" måste ögat placeras direkt över linsens mitt. Detta verktyg är oumbärligt för inspektioner vid mottagningsdockan där en snabb verifiering av maskantalet krävs.
Nätmätaren (optisk interferensmetod)
En nätmätare är en genomskinlig platta med en uppsättning divergerande linjer. När den placeras på ett nät, skapar den enMoiré mönster. Mönstrets konvergenspunkt pekar på en siffra på skalan, som indikerar maskantalet. Det här är ett-kontaktlöst, snabbt-utvärderingsverktyg. Dess noggrannhet är dock begränsad till vanliga fyrkantsvävar. Den kan inte användas för holländska vävar eller flerlagers sintrade nät. Det är ett "go/no-go"-verktyg som främst används för att säkerställa att en 60-mesh-skärm inte av misstag har ersatts av en 50-mesh-skärm under ett underhållsskift.
Mikrometrar och bromsok: Precisionshårdvara
Digitala mikrometrar är de primära instrumenten för att mäta tråddiameter ($d$), medan digitala mätok används för större öppningar ($w$). I en professionell miljö måste dessa verktyg kalibreras mot mätblock. En specifik teknik som kallas "The Ten-Wire Measure" används för finmaskigt: mät avståndet över tio trådar, subtrahera den totala tjockleken på tio trådar (mätt med en mikrometer) och dividera resultatet med tio för att hitta den genomsnittliga bländaren. Detta minskar felet som ligger i att försöka mäta ett enda litet gap med skrymmande bromsok.
Vävens "känsla": kvalitativa indikatorer
Erfarna tekniker använder ofta kvalitativa metoder för att komplettera sina mätningar. Nätets "styvhet" och "ljustransmissionen" är indikatorer på det öppna området. Även om det inte ersätter kvantitativa data, om en uppmätt 100-mesh skärm känns betydligt mer flexibel än en känd standard, tyder det på att tråddiametern är tunnare än vad som anges. Denna kvalitativa bedömning utlöser ofta en mer detaljerad laboratorieanalys för att verifiera om nätet uppfyller de erforderliga draghållfasthetsstandarderna.
Avancerad laboratorieanalys och porometri
Digital Microscopic Imaging (DMI)
Digital mikroskopi tillåter förstoringsnivåer upp till $1000x$, där individuella trådytdefekter kan ses. Integrerad programvara kan automatiskt upptäcka kanterna på ledningarna och beräkna arean av varje öppning i synfältet. Detta ger en "fördelningskarta" över öppningarna. I hög-filtrering räcker det inte att känna tillgenomsnittmaskstorlek; du måste känna tillmaximalbländarstorlek, eftersom ett enda överdimensionerat hål kan tillåta en "föroreningsbypass".
Optiska komparatorer och skugggrafi
En optisk komparator projicerar en förstorad skugga av nätet på en glasskärm. Operatören använder en digital avläsning (DRO) för att flytta scenen från en trådkant till nästa. Detta är en icke-kontaktmetod, som är avgörande för mycket fina eller mjuka maskor (som nylon eller koppar) som kan deformeras genom att trycka på en mikrometer. Shadowgraphy är den föredragna metoden för att certifiera mesh enlASTM E11standarder, eftersom det eliminerar mänskliga fel när det gäller att rikta in bromsokets spetsar med mikroskopiska trådkanter.
Bubbelpunktstestning (kapillärflödesporometri)
För komplexa filter som sintrad fiberfilt eller holländska väv i flera-lager kan de fysiska trådarna inte räknas. IställetBubble Point Testanvänds. Filtret är mättat med en vätska med känd ytspänning och lufttrycket ökas gradvis. Trycket vid vilket den första bubblan uppträder (den "första bubbelpunkten") används för att beräkna den största porstorleken med hjälp avWashburn ekvation: $D=4\\gamma \\cos\\theta / P$. Detta ger en "absolut" mätning av filtrets prestanda som räkningstrådar helt enkelt inte kan ge.
Svepelektronmikroskopi (SEM) för sub-mikronnät
I halvledar- och bioteknikindustrin kan maskstorlekar nå under-mikronnivån. För dessa applikationer krävs SEM för att verifiera nätstrukturen. SEM ger ett otroligt skärpedjup, vilket gör att ingenjörer kan inspektera de "inre" lagren i en sintrad nätstapel. Detta används för att säkerställa att "Diffusion Bonding"-processen under sintring inte har stängt av för många porer eller fått de fina trådarna att smälta och smälta samman, vilket drastiskt skulle förändra nätets permeabilitet.
Att identifiera rätt maskantal är bara lika tillförlitligt som instrumentet i din hand. Oavsett om du utför en snabb fältkontroll med en manuell lupp eller en certifierad laboratoriegranskning med hög-visionssystem, förhindrar du betydande felmarginaler genom att välja rätt hårdvara. För en detaljerad jämförelse av de senaste digitala mikrometrarna, optiska komparatorerna och mikroskopiska inspektionssystem, se vår professionella recension:
[Top 5 verktyg för att mäta filtermaskstorlek: en professionell recension]


Matematiska omvandlingar och flödesdynamik
Mesh-to-Micron Mathematical Conversion
Även om en "konverteringstabell" är användbar, bör ingenjörer känna till den underliggande matematiken. Omvandlingen beror helt på tråddiametern (d).
Formeln för att hitta öppningen (w) i mikron från maskantal (M) och tråddiameter (d i mm) är:w (mikron)=[(25,4 / M) - d] * 1000
Den här formeln visar varför två "100-mesh"-skärmar kan ha olika mikronklassificering. Om den ena har en 0,10 mm tråd och den andra har en 0,12 mm tråd, kommer deras mikronvärden att vara 154 mikron respektive 134 mikron - en skillnad på 13 % i filtreringsprestanda.
Beräkna procentandelen öppen yta
Den öppna arean (OA) är förhållandet mellan arean av öppningarna och den totala arean av nätet. Det beräknas som:OA %=[w^2 / (w + d)^2] * 100
Detta mått är avgörande för att beräkna "tryckfallet" (Delta P) över filtret. En lägre öppen yta ökar vätskans hastighet genom porerna, vilket kan leda till "Partikelskjuvning" eller för tidig igensättning. Skräddarsydda-filter utformas ofta genom att välja en kombination av maskantal och tråddiameter som ger en specifik OA% för att uppfylla flödeskraven.
Effektivt filtreringsområde (EFA)
Vid mätning av ett filter är EFA den faktiska yta genom vilken vätskan passerar. Detta är inte bara området för nätet; i ett veckat filter är EFA mycket större. Att mäta maskstorleken hos ett veckat filter kräver att ett prov "viks upp" för att bestämma antalet veckade och djup. Den totala EFA används sedan tillsammans med maskstorleken för att bestämma filtrets "Dirt Holding Capacity". Ett finare nät kräver en större EFA för att hålla en rimlig livslängd mellan rengöringarna.
Permeabilitet och Darcy's Law Relation
Mätdata för maskstorlek används som indata för Darcys lag för att förutsäga vätskeflöde:Q=(k * A * Delta P) / (u * L). Permeabiliteten (k) är en funktion av masköppningen och den öppna arean. Genom att noggrant mäta nätdimensionerna kan ingenjörer modellera hela filtreringssystemets beteende i mjukvara som CFD (Computational Fluid Dynamics) innan filtret ens är tillverkat. Detta visar hur ett enkelt "antal" av ledningar skalas upp till komplex-systemomfattande teknik.
Att förstå matematiken är bara det första steget. För en komplett uppsättning industristandardtabeller- och avancerade formler för olika tråddiametrar, utforska vår omfattande guide:
[Mesh to Micron: The Ultimate Conversion Guide]
Industriella standarder och efterlevnad (ASTM & ISO)
ASTM E11: Standarden för testsiktar
ASTM E11är den mest erkända standarden för trådduk som används vid testning. Den klassificerar siktar i tre kategorier: Överensstämmelse, Inspektion och Kalibrering. Att mäta ett nät för ASTM-överensstämmelse innebär inte bara att hitta den genomsnittliga bländaren utan också att säkerställa att ingen enskild bländare överskrider gränsen för "Maximum Individuell öppning". Till exempel har en standard 100-mesh sikt en genomsnittlig öppning på $150 \\mu m$, men standarden tillåter en individuell öppning upp till $174 \\mu m$ i en "Compliance"-kvalitetssil.
ISO 9044: Industriell trådduksstandard
Även om ASTM är vanligt i USA,ISO 9044är den internationella standarden för industriell trådduk. Den definierar "tillåtna avvikelser" för öppning och tråddiameter. Att mäta för ISO-kompatibilitet kräver ett statistiskt tillvägagångssätt-som gör mätningar på minst 10 olika platser på en rulle. Standarden täcker också "vävningsdefekter", såsom trasiga trådar eller "översvängda" stängtrådar, som måste identifieras och märkas under mät- och inspektionsprocessen.
Certifiering av läkemedel och livsmedelskvalitet (FDA)
Vid mätning av nät för livsmedels- eller läkemedelsindustrin flyttas fokus till "Surface Finish" och "Cleanability". Förutom maskstorleken, denRa-värde(ytråhet) måste mätas. FDA-kompatibelt mesh är ofta elektro-polerat efter vävning. Att mäta maskantalet för elektro-polerat tyg är svårare eftersom den kemiska processen tunnar trådarna något, vilket i sin tur ökar öppningen något. En 100-mesh skärm kan bli en "102-mesh" motsvarighet efter aggressiv polering.
Aerospace and Military (MIL-SPEC) standarder
Inom flyget styrs nätfilter (som de i hydraulledningar) av striktaMIL-SPECellerNASstandarder. Dessa kräver "spårbarhet" till den ursprungliga smältan av tråden. Mätning i denna sektor involverar ofta "icke-destruktiv testning" (NDT). Maskstorleken verifieras genom en kombination av optisk mätning och ett "flödestest", där tryckfallet över filtret mäts med en standardiserad vätska vid en specifik temperatur. Om flödesmotståndet är för högt kasseras nätet, även om räkningen är korrekt.
Att navigera i de specifika toleranser som tillåts av globala ingenjörsorgan är avgörande för kvalitetssäkring. För en detaljerad uppdelning av certifieringsprotokoll, se vår specialiserade artikel:
[ASTM- och ISO-standarder för nätspecifikation]
Jämförelse av Global Mesh Standards
| Standard | Primär tillämpning | Fokus för mätning | Typisk tolerans |
| ASTM E11 | Laboratorietester | Individuell bländare Max | Mycket strikt |
| ISO 9044 | Industriell tillverkning | Genomsnittlig bländare/tråd | Måttlig |
| DIN 4189 | Europeisk allmän användning | Väv enhetlighet | Måttlig |
| NAS 1638 | Flyg- och rymdhydraulik | Vätskerenhet/Mikron | Extremt strikt |

Miljöfaktorers inverkan på mätning
Termisk expansion och hög-temperaturmätning
Nätnät som används i ugnar eller varmgasfiltrering kommer att expandera under drift. Om du mäter ett nät vid 20 grader blir dess bländare betydligt större vid 800 grader. Detta beror på koefficienten för termisk expansion (CTE). För kritiska hög-tillämpningar måste ingenjörer använda "beräknad driftsöppning." Till exempel kommer Stainless Steel 310 att expandera cirka 1,5 % vid höga temperaturer, vilket kan förvandla ett 100 mikron filter till ett 101,5 mikron filter. Detta måste beaktas under mät- och specifikationsfasen.
Mekanisk spänning och "nätförlängning"
När nät är installerat i en ram spänns det. Denna spänning sträcker trådarna något, vilket ökar öppningsstorleken och minskar maskantalet. Vid screen-tryckning eller vibrationssiktning används "Tension Meters" för att mäta kraften som appliceras (vanligtvis i Newton). En mätning av maskantalet måste göras efter spänning för att säkerställa att öppningarna inte har förvrängts till rektanglar. Om spänningen är ojämn kommer nätet att ha olika "antal" i mitten kontra kanterna.
Korrosion och trådförtunning
I korrosiva miljöer kommer tråddiametern (d) att minska med tiden när metallen äts bort. Denna "Uttunning" ökar bländarstorleken (w) och det öppna området, men det försvagar också nätet avsevärt. Att mäta ett "använt" filter visar ofta att det inte längre presterar vid sin ursprungliga mikronklassificering. Regelbundna "Underhållsmätningar" krävs för att avgöra när tråden har tunnat ut till en kritisk punkt (vanligtvis 10-20 % förlust av diameter) där risken för att maskorna knäpper blir för stor.
Tryck-Inducerad deformation (blindning och sprängning)
Under högt vätsketryck kan ett fint nät "böja sig" eller "vidga ut". Denna mekaniska deformation ändrar formen på öppningarna från rutor till diamanter, ett fenomen som kallas "Mesh Distort". Mätning av denna effekt görs med hjälp av "Tryck-Volym"-kurvor. Om nätet inte stöds av en stel kärna ändras "Effektiv maskstorlek" när trycket ökar. Det är därför som hög-trycksfilter ofta sintras-för att låsa ledningarna på plats och förhindra eventuella tryck-förorsakade förändringar i öppningsstorlek.
Automatiserad mätning och industri 4.0
Machine Vision Systems på vävvävar
I moderna "smarta fabriker" mäts meshnär den vävs. Höghastighetskameror monterade på vävstolen skannar nätet i realtid-. Om systemet upptäcker att tråden har förskjutits med några mikron justerar det automatiskt vävstolens spänning. Detta skapar en "Digital Twin" av hela maskrullen, som dokumenterar den exakta maskstorleken och eventuella lokala avvikelser. Denna nivå av automatiserad mätning säkerställer en kvalitetsnivå som manuell räkning aldrig kan uppnå.
AI och mönsterigenkänning för defektdetektering
Artificiell intelligens används nu för att analysera bilder som tagits av optiska inspektörer. AI-algoritmer kan skilja mellan en "ofarlig" kosmetisk defekt (som en lätt missfärgning av tråden) och en "kritisk" dimensionell defekt (som en lös tråd). Genom att träna på tusentals bilder kan AI:n mäta "Uniformity Index" för nätet. Det här indexet talar om för ingenjören hur konsekvent bländarstorleken är över hela ytan, vilket är en nyckelprediktor för filtrets prestanda i applikationer med hög-renhet.
IoT-Aktiverad filterövervakning
Framtiden för nätmätning ligger i "In-Situ"-övervakning av filter via Internet of Things (IoT). Sensorer mäter tryckfallet och flödeshastigheten i realtid-och skickar dessa data till molnet. Genom att analysera "Flödessignaturen" kan programvaran dra slutsatsen om nätöppningarna täpps till (blindar) eller om de har förstorats på grund av korrosion. Denna "virtuella mätning" tillåter företag att byta ut filter baserat på faktiska prestandadata snarare än ett fast kalenderschema, vilket optimerar både säkerhet och kostnad.
Digital certifiering och blockkedjespårbarhet
I takt med att mätnoggrannheten ökar ökar också behovet av säker dokumentation. Många tillverkare av avancerade-nät går nu mot "Digitala certifikat" som lagras i en blockkedja. De exakta mätningarna som tas i labbet-öppning, tråddiameter, draghållfasthet-är kopplade till en QR-kod på nätrullen. Detta säkerställer att mätdata inte kan manipuleras och ger slutanvändaren- absolut förtroende för att filtret de installerar uppfyller alla tekniska specifikationer.
Vanliga mätfel och lösningar
| Vanligt fel | Teknisk påverkan | Korrigerande åtgärd |
| Exklusive tråddiameter | Överskattar öppningsstorleken | Använd alltid formeln $w=p - d$ |
| Räknar bara åt ett håll | Saknar rektangulära öppningar | Mät alltid Warp och Shute riktningar |
| Användning av skadade nätprover | Leder till inkonsekventa data | Mät flera "friska" områden och genomsnitt |
| Parallaxfel med linjaler | Felaktig linjär räkning | Använd en digital bromsok eller optisk lupp |
| Ignorera spänningseffekter | Bländarförvrängning | Mät nät efter montering/spänning |
| Förlitar sig på nominella betyg | Risk för föroreningsbypass | Utför Bubble Point-test för absolut betyg |
Slutsats
Att mäta ett filters maskstorlek är en teknisk färdighet som blandar fysisk observation med matematisk validering. Som vi har visat är ett enkelt antal ledningar per tum bara utgångspunkten. För att uppnå professionell-noggrannhet måste man noggrant mäta tråddiametern, beräkna stigningen och ta hänsyn till den specifika vävstilen. Oavsett om du är ute på fältet med en enkel linnetestare eller i ett laboratorium som använder automatisk optisk inspektion, förblir målet detsamma: att säkerställa att filtreringsöppningen matchar processens krav.
I slutändan påverkar precisionen i din mesh-mätning direkt effektiviteten, säkerheten och kostnadseffektiviteten- av din industriella verksamhet. Genom att undvika vanliga fallgropar som parallaxfel och ignorera vävningar av-från antal, och genom att använda rätt formler för öppen yta och bländare, kan du upprätthålla de höga standarder som krävs inom modern teknik. Noggrann mätning är grunden för kvalitetskontroll, vilket möjliggör sömlöst utbyte av delar och optimering av filtreringssystem inom alla industrisektorer. I en tid där tillverkningsprecision fortsätter att tänja på gränserna för det mikroskopiska, är det viktigare än någonsin att bemästra vetenskapen om nätmätning.