

I industriell fast-vätskeseparation fungerar vertikala och horisontella tryckbladsfilter som de primära arbetshästarna för klarningsslingor med hög-volym. Dessa tryckkärl fungerar över ätliga oljeraffinaderier, kemiska bearbetningsanläggningar, hög-temperaturenheter för smält svavel, klor-alkalianläggningar och farmaceutisk raffinering. Dessa tryckkärl förlitar sig helt och hållet på inre filterbladselement av rostfritt stål för att bibehålla filtratets klarhet och upprätthålla hög daglig volymetrisk genomströmning.
Att anskaffa ersättningstryckbladselement kan dock vara en komplex och oförlåtlig teknisk process. Inköpschefer, underhållsingenjörer och ledare för anläggningar navigerar ofta i en förvirrande matris av vävmönster av trådnät, val av metallurgiska legeringar, design av interna dräneringsnät och exakta munstycksgeometrier. Att välja en felaktig specifikation leder till katastrofala operativa konsekvenser: snabb maskblindning, ramskevning inuti fartygsställen, kant-bypass-läckage, filtratets grumlighetspikar och frekventa, oplanerade fabriksavstängningar.
Denna ultimata köparguide bryter ner den kompletta tekniska färdplanen för att specificera, dimensionera och anskaffa högpresterande tryckbladselement i rostfritt stål.- Genom att följa dessa strukturerade, steg-för-kriterier kan anläggningens tekniska team eliminera gissningar, sänka den totala ägandekostnaden (TCO) och säkra ersättningshårdvara med hög-tillförlitlighet konstruerad för att matcha exakta driftskrav.
Om du vill jämföra baslinjens tillverkningstoleranser, standarder för ramruta och metallurgiska alternativ som utgör den strukturella grunden för filterelement med lång-livslängd innan du påbörjar specifikationsprocessen, besök vår primära[Filterblad av rostfritt stål]pelare sida.


Steg 1: Utvärdering av processvätskeparametrar och val av legering
Det första kritiska steget i att definiera en tryckbladsspecifikation är att genomföra en grundlig metallurgisk och vätskedynamisk granskning. Driftstemperatur, pH-nivåer, innehåll av löst gas, kloridkoncentration och vätskeviskositet bestämmer den exakta legeringskvaliteten och den interna kärnlayouten som krävs för att förhindra korrosionsfel och mekanisk utmattning:
A. Ätliga oljor och livsmedel-Bearbetning
● Driftsvillkor:Temperaturer upp till 120 grader, närvaro av fria fettsyror, blekande lera och fosfatider.
● Legeringsstandard:Rostfritt stål 316L är branschens riktmärke. Den ger omfattande följsamhet av livsmedels-kvalitet, utmärkt motståndskraft mot fettsyrakorrosion vid förhöjda temperaturer och hög mekanisk duktilitet för att tåla upprepade pneumatiska vibratorcykler under kakutsläpp.
B. Höga-slingor för smält svavel
● Driftsvillkor:Extremt täta temperaturfönster mellan 135 grader och 145 grader, hög densitet och stor risk för svavelstelning om temperaturen sjunker.
● Legeringsstandard:Kräver termiskt stabiliserade legeringar som SS 316L, SS 904L eller Alloy 20. De yttre U-kanalramarna måste konstrueras med termisk-expansionsavlastning för att förhindra att strukturramen böjs vid övergång mellan omgivnings- och högtemperaturtillstånd{5}.
C. Aggressiva syraslingor och klor-alkalier
● Driftsvillkor:Miljöer med lågt pH, höga saltkoncentrationer och hög kloridexponering.
● Legeringsstandard:Standard SS 304 eller SS 316L misslyckas snabbt under dessa förhållanden på grund av svår gropfrätning och Spänningskorrosionssprickor (SCC) längs gränssvetszoner. Dessa krävande applikationer kräver premium nickel-kromlegeringar som Hastelloy C276, Monel 400, Alloy 20 eller Titanium Grade 2 för att garantera strukturell motståndskraft mot kemisk nedbrytning.
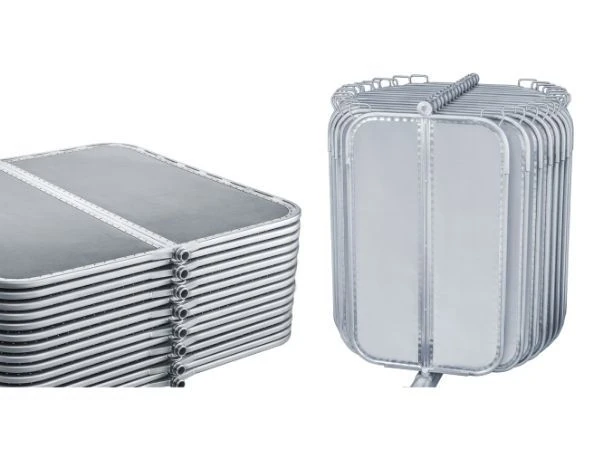
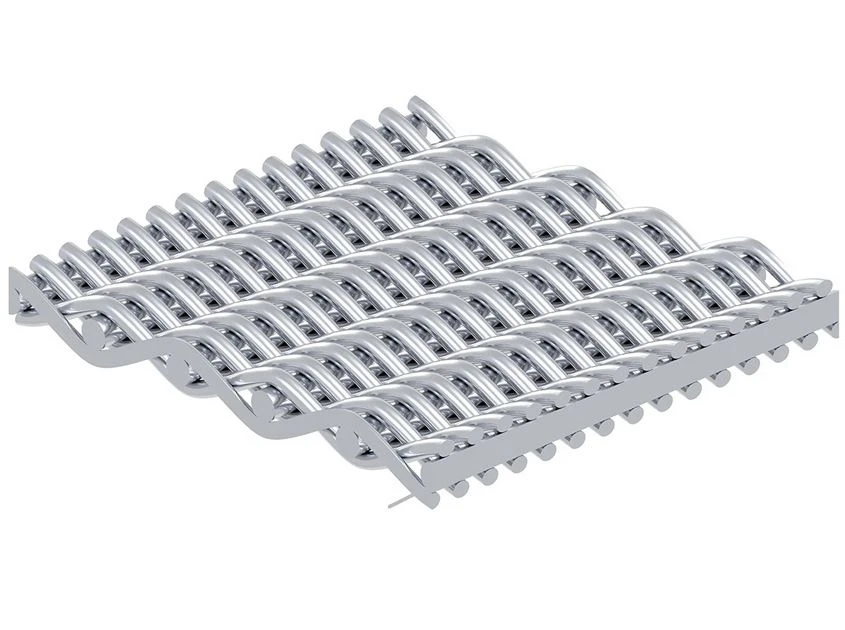
Steg 2: Active Surface Mesh Selection & Layer Architecture
Att matcha den aktiva trådnätsväven med din slurrys målpartikelstorleksfördelning (PSD) är avgörande för att uppnå noll-bypass-vätskeklarhet samtidigt som man förhindrar snabb ytporblindning och för tidig tryckuppbyggnad:
A. Applikationer för grova och tunga jordarter
● Processmål:Avlägsnande av blekjord vid raffinering av ätbar olja eller tung oorganisk slurryfiltrering med partikelstorlekar större än 15 mikron.
● Mesh-arkitektur: 24x110 Enkel holländsk väv. Denna konfiguration använder robusta varp- och inslagstrådsdiametrar som skapar styva, stabila poröppningar. Den levererar snabba vätskeflödeshastigheter, stöder snabb initial kakbildning och tillåter snabb, ren kakfrigöring under vibrationscykler.
B. Finpolering och lätt olja
● Processmål:Avvaxning, vinterbehandling och finpolering som fångar upp partiklar mellan 10 och 15 mikron.
● Mesh-arkitektur: 30x150 slät holländsk väv. Detta nät ger en optimal balans mellan mikro-uppfångning av partiklar och lågt tryckfall på ren-sidan ($\\Delta P$), vilket säkerställer kristallklart-filtratutmatning under långa serier.
C. Sub-Micron & Catalyst Recovery
● Processmål:Återvinning av ädelmetallkatalysatorer, aktiv farmaceutisk intermediär separation och finkemisk filtrering som fångar upp partiklar under 5 mikron.
● Mesh-arkitektur: Reverse Plain Dutch Weave (RPDW). Med varptrådar med hög-densitet packade tätt på den aktiva filtreringsytan, skapar RPDW en tät mikro-matris som kan fånga upp sub-mikron fasta ämnen under högt tryck utan att drabbas av pordeformation.
Strukturell lageruppgradering: 3-lagers vs. 5-lagermatriser
För högt-tryck eller tunga-batchcykler bör anläggningsingenjörer specificera en avancerad5-lagers strukturmatrissnarare än en grundläggande 3-layout. I en design med 5-lager stöds fina yttre filtreringsskal av mellanliggande finmaskiga dräneringslager och en kraftig central krympad kärna. Detta flerstegsstöd förhindrar att det aktiva filtreringsnätet sjunker ("kapslar") i dräneringsgallret under höga tryckfall (△P > 4,5 Bar), vilket effektivt fördubblar elementets utmattningslivslängd och bevarar enhetliga flödeskanaler.
Steg 3: Kritisk dimensionsverifiering & munstycksgeometri
För att garantera en sömlös ersättning-som installeras utan ansträngning i befintliga filterkärl utan att binda eller kräva fysisk modifiering, måste ingenjörsteam verifiera tre primära strukturella mätningar innan beställning:
A. Övergripande panelhöjd & panelbredd
Mät de exakta yttre gränserna för U-kanalramen. När du anger ersättningsblad, föreskriv en strikt diagonal kvadratisk tolerans på Mindre än eller lika med 2,0 mm (skillnaden mellan Diagonal 1 och Diagonal 2 över ramhörnen). Ut-av-blad vrider sig inuti kärlet, binder sig mot de interna styrspåren, skadar kärlställen och misslyckas med att överföra vibrationsenergi rent under kakutsläpp.
B. Munstyckshalsgeometri & tätningsmekanism
Inspektera utloppsmunstyckets anslutning noggrant. Bestäm om ditt fartyg använder en konfiguration för topp-utsläpp eller botten-. Kontrollera om halsens tätningsyta förlitar sig på en platt packningsyta, ett bearbetat O--ringsspår eller en dubbel O--ringstapp. En dimensionsförskjutning på till och med en enda millimeter vid munstycksövergången kommer att bryta förseglingen, vilket gör att rå slurry kan komma in i det rena filtratgrenröret.
C. Fartygsstyrningsspåravstånd & panelplanhet
Mät den yttre U--kanalens ramtjocklek och kontrollera att den totala panelbågen (utanför-planhetstoleransen) inte överstiger 1,5 mm över hela panelytan. Okontrollerad böjning av panelen gör att intilliggande filterblad skaver mot varandra inuti kärlknippet, vilket skrapar aktiva nätytor och orsakar lokala mekaniska revor.
Steg 4: Kvalitets- och tillverkningsintegritetskontroll
För att skydda din anläggning från undermåliga generiska eftermarknadsdelar, verifiera att din tillverkare integrerar dessa fyra obligatoriska tekniska kontroller i sin produktionsprocess:
● Kontinuerlig 360 graders automatiserad robotsvetsning:Intermittenta punktsvetsar eller mekanisk krympning lämnar mikroskopiska perimetergap som expanderar under tryck, vilket skapar kant-bypass-läckage. En kontinuerlig 360 graders robotsvets smälter permanent samman U-kanalens ram och nätskikt till en enda, hermetisk struktur.
● Verifiering av positiv materialidentifiering (PMI):Kräv fabrikstestrapporter och direkt PMI-laserspektrografisk verifiering för varje sats av rostfri ståltråd och plåt för att säkerställa överensstämmelse med specificerad legeringskemi.
● Precisionskalandrerad meshfinish:Se till att det yttre filtreringsnätet genomgår mekanisk precisionskalandrering. Kalandrering plattar ut knogarna på de vävda trådarna, vilket skapar en jämn, enhetlig plan yta som främjar enkel släppning av kakan och förhindrar nötande skrapor.
● Om-Skärmkompatibilitet:Se till att den yttre ramen för U-kanalen är gjord av kraftigt- rostfritt stål. Styva ramar kan renoveras,-behandlas och förses med nya nätpaket i framtida underhållscykler, vilket sänker-ersättningskostnaderna för hårdvara på lång sikt med upp till 45 %.
Se vår detaljerade tekniska guide på[Hermetiskt-förseglade flerskikts-filterblad i rostfritt stål].
Teknisk revisionschecklista för anläggningsunderhållsteam
Innan du utfärdar en inköpsorder (PO) för utbytesfilterblad, utvärdera din leverantör och tekniska specifikationer mot denna obligatoriska checklista:
● Toleransstandard:Garanterar leverantören uttryckligen en tolerans för ramens diagonala kvadratiska tolerans på mindre än eller lika med 2,0 mm?
● Inspektion av omkretssöm:Är gränssvetsar specificerade som en kontinuerlig 360 graders automatiserad TIG-svets, eller använder de punktsvetsar?
● Förberedelse av nätytan:Är det aktiva filtreringsnätet hydrauliskt för-förspänt och kalandrerat innan rammontering?
● Ritningsgodkännande:Kommer tillverkaren att tillhandahålla serialiserade CAD-godkännanderitningar som verifierar munstyckesdimensioner, total höjd, bredd och styrspåravstånd innan produktionen påbörjas?
Slutsats
Att skaffa högpresterande ersättningstryckbladselement kräver en balans mellan metallurgisk verifiering, exakta dimensionsmätningar och strikta tillverkningsstandarder. Genom att gå bort från generiska eftermarknadsdelar och specificera laser-svetsade, robotsvetsade sammansättningar skräddarsydda för din specifika vätskedynamik, kan din anläggning permanent eliminera kant-bypass-läckage, optimera batchcykeltider och uppnå den lägsta totala ägandekostnaden (TCO).
Oavsett om du byter ut slitna element i ett befintligt Amafilter-, Sharplex-, Sparkler- eller Niagara-fartyg, uppgraderar din process till noll-bypass Reverse Plain Dutch Weave eller letar efter skräddarsydda tekniska ritningar för en ny installation, gå igenom vår-högtydliga tekniska uppdelning på[Anpassade-Konstruerade Premium Pressure Leaf Filter Elements]eller kontakta vårt tekniska säljteam idag för en omfattande teknisk utvärdering.